EPDM水管橡塑制品加工 工艺、优势与应用全解析
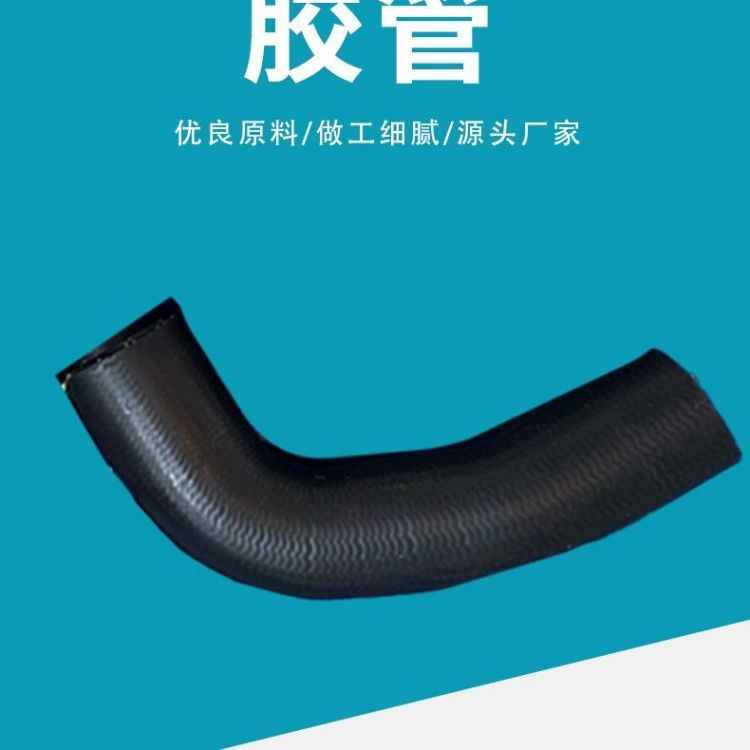
EPDM(三元乙丙橡胶)水管是橡塑制品中的重要一类,因其优异的耐候性、耐老化性和防水性能,在建筑、汽车、工业及家用领域得到广泛应用。本文将系统介绍EPDM水管的材料特性、加工工艺流程、关键技术要点以及典型应用场景,为橡塑制品加工从业者提供实用参考。
一、EPDM材料特性与水管应用优势
EPDM是由乙烯、丙烯和少量第三单体共聚而成的高分子材料,其分子结构饱和度高,赋予制品以下突出特性:
- 卓越的耐候性:长期暴露于紫外线、臭氧和极端温度(-50℃~150℃)下不易龟裂。
- 优异的耐水性:吸水率低,适合长期接触冷热水及潮湿环境。
- 良好的化学稳定性:耐酸碱、醇类及酮类溶剂,但不耐脂肪族和芳香族烃类。
- 高弹性与抗压缩变形:回弹性好,适合需要密封与柔韧性的水管接口。
- 电绝缘性优异:可用于有绝缘要求的输水场景。
基于上述特性,EPDM水管在水暖工程、灌溉系统、洗衣机进水管、汽车冷却水管、太阳能热水器管路等领域具有明显优势,尤其适合户外和冷热交替工况。
二、EPDM水管橡塑制品加工工艺流程
EPDM水管的加工以挤出成型为主,配合硫化、裁剪、装配等工序。典型流程如下:
1. 配方设计
核心组分包括:
- 生胶:EPDM牌号选择(如高门尼粘度用于高强度管,低门尼用于柔软管)。
- 填充体系:炭黑(补强)、碳酸钙(降低成本)、白炭黑(浅色制品)。
- 增塑剂:石蜡油或环烷油,调节硬度与挤出流动性。
- 硫化体系:硫磺/促进剂或过氧化物(过氧化物硫化耐热性更优)。
- 防护体系:防老剂、抗臭氧剂。
- 特殊添加剂:阻燃剂、着色剂、发泡剂(用于海绵管)等。
配方需平衡加工安全性、硫化速度与最终物理性能。
2. 混炼
采用密炼机或开炼机将生胶与配合剂均匀混合。要点:
- 控制排胶温度(通常<120℃),防止焦烧。
- 加料顺序:生胶→小料→填充→油料→硫化剂(最后加)。
- 混炼胶需停放24小时以上,消除内应力,提高一致性。
3. 挤出成型
- 设备:单螺杆挤出机(长径比20~25:1),配备真空段以排除气泡。
- 口模设计:根据管径与壁厚设计芯型与口模间隙,考虑膨胀率(通常5%~15%)。
- 工艺参数:机筒温度分段控制(40~80℃),机头温度80~95℃,螺杆转速与牵引速度匹配以稳定尺寸。
- 常见问题:表面粗糙(温度过低)、内壁裂纹(牵引过快)、尺寸波动(真空不稳)。
4. 连续硫化
挤出后的管坯需立即硫化定型。常见方式:
- 热空气硫化(HAV):适用于长管,分段升温(一段150℃,二段180℃)。
- 盐浴硫化(LCM): molten salt 提供均匀热传导,效率高,但需清洗。
- 微波+热空气:适合厚壁管,节能且硫化均匀。
- 硫化程度控制:通过硫化仪测定t90,确保正硫化。
5. 后处理与装配
- 冷却:水冷或风冷至室温。
- 裁剪与打孔:按长度切割,需要时冲孔(如滴灌管)。
- 端部装配:插入接头、卡箍或焊接(热风焊)。
- 检测:外观、尺寸、爆破压力、耐压、老化测试。
三、加工关键技术与常见问题解决
| 问题 | 原因 | 对策 |
|------|------|------|
| 管壁气泡 | 水分或气体未排尽 | 原料干燥,提高真空度 |
| 表面粗糙 | 口模温度低,胶料焦烧 | 升温,检查配方 |
| 硫化不足 | 速度过快或温度低 | 调整硫化时间/温度 |
| 尺寸超差 | 牵引不稳定,膨胀率没算准 | 校准牵引与口模 |
| 接头漏水 | 装配工艺不当 | 使用专用胶粘剂或卡箍 |
技术要点:
- 严格控制挤出温度曲线,防止早期硫化。
- 选择与EPDM相容的接头材料(如尼龙、PP),避免因膨胀系数不同而松脱。
- 对于饮用水管,需通过NSF/61或GB/T 17219卫生认证。
四、应用场景与发展趋势
主要应用:
- 建筑:地暖管、卫浴软管、雨水收集。
- 汽车:散热器水管、暖风管、雨刮水管。
- 农业:微灌带、滴灌管。
- 家电:洗衣机进水管、洗碗机管。
未来趋势:
- 环保化:无卤阻燃、低VOC配方。
- 高性能化:耐更高温(过氧化物硫化)、更长寿命。
- 智能化生产:在线测厚、自动反馈控制系统,减少废品率。
- 复合结构:EPDM与TPE共挤,兼顾柔性与强度。
##
EPDM水管橡塑制品加工是一门综合性技术,涉及配方设计、混炼、挤出、硫化等多个环节。只有精准控制每道工序,并针对应用需求优化配方与工艺,才能生产出性能可靠、寿命长的EPDM水管。随着材料科学与装备技术的进步,EPDM水管加工将朝着更高效、更环保的方向持续发展。
如若转载,请注明出处:http://www.tjjiangda.com/product/45.html
更新时间:2026-10-30 13:39:33